
LOCTITE EA 9466, 50 мл
Для сборки, где требуется время на совмещение деталей и равномерное распределение клея.
- Смешивание
- 2:1 по объёму
- Процесс
- Отверждение при комнатной температуре
- Что учесть
- Время сборки и выдержку до нагрузки

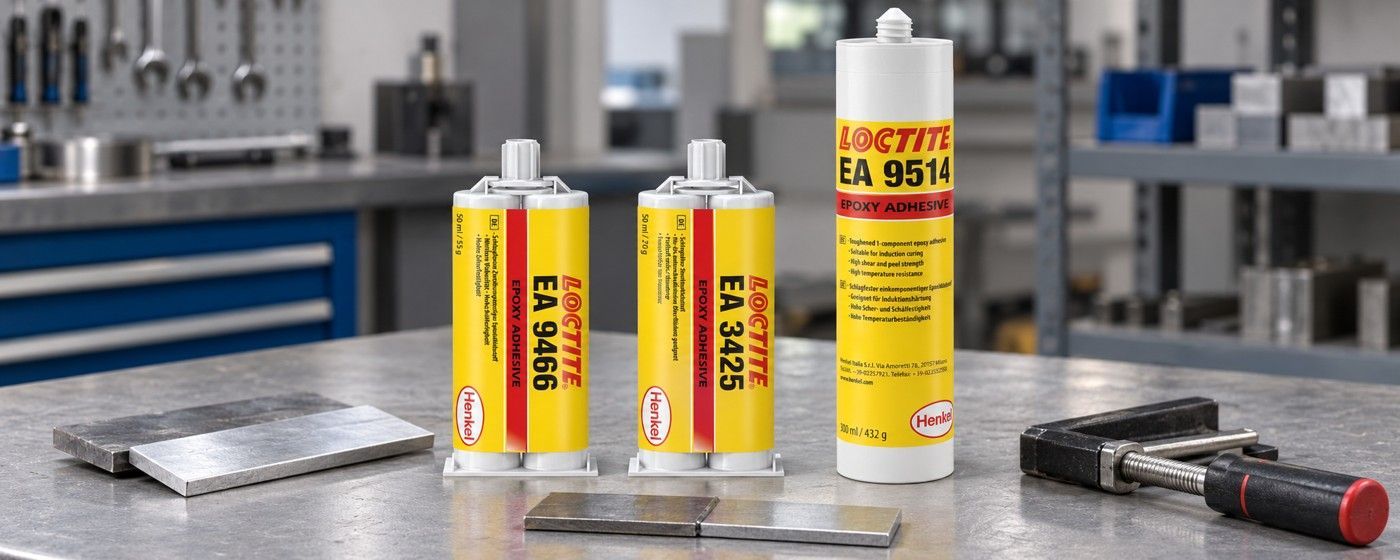
Объясняем, от чего зависит прочность клеевого соединения металла: форма стыка, состояние поверхности и режим отверждения. Сравниваем три технологии сборки с LOCTITE EA 9466, EA 3425 и EA 9514.
Объясняем, от чего зависит прочность клеевого соединения металла: форма стыка, состояние поверхности и режим отверждения. Сравниваем три технологии сборки с LOCTITE EA 9466, EA 3425 и EA 9514.
Конструкционный клей для металла соединяет детали через клеевой слой, который передаёт рабочую нагрузку между поверхностями. Такие составы также называют структурными клеями. Они применяются при сборке металлических деталей и соединении разнородных материалов. Прочность зависит не только от марки клея: существенны форма стыка, подготовка, толщина слоя и условия отверждения.
В ЛокЭксперт мы помогаем подобрать LOCTITE под конкретную сборку. Здесь разберём именно технологию склеивания металла. Для сравнения более широкой линейки доступна наша таблица подбора эпоксидных клеёв LOCTITE.
При склеивании важно, как именно усилие проходит через соединение. Нахлёст позволяет передавать нагрузку через площадь контакта. Если же тонкую деталь отгибают за край, нагрузка концентрируется в небольшой зоне и развивается отслаивание. Поэтому одинаковый клей может хорошо работать в одном узле и быстро разрушаться в другом.
| Ситуация | Что происходит | Практическое решение |
|---|---|---|
| Детали соединены внахлёст | Усилие передаётся через контактную площадь | Проверить размеры нахлёста и толщину слоя |
| Нагрузка отгибает край накладки | Возникают отрыв и отслаивание у края | Пересмотреть геометрию или ограничить отгибание |
| Склеены разные металлы | При нагреве детали расширяются по-разному | Учесть размеры, температурный цикл и свойства слоя |
| Поверхность окрашена | Соединение зависит от сцепления покрытия с металлом | Проверить покрытие или подготовить основание |
Число прочности на сдвиг нельзя просто умножить на площадь и принять за допустимый вес. Реальная деталь может испытывать изгиб, удар, вибрацию и циклическое нагружение. Для нагруженного узла расчёт дополняют испытанием соединения с фактическими материалами и обработкой поверхности.
Сначала определяют технологию сборки: есть ли возможность нагрева, сколько времени нужно для совмещения деталей, какой зазор получается и удерживается ли жидкий состав на поверхности. Только после этого сравнивают конкретные продукты.
| Задача сборки | Состав | Особенность процесса |
|---|---|---|
| Нужно время на позиционирование | EA 9466 | Двухкомпонентный эпоксид, 2:1 по объёму; рабочее время около 60 минут при 25 °C |
| Неровности, вертикали, зазор до 3 мм | EA 3425 | Тиксотропная эпоксидная паста, 1:1 по объёму |
| Предусмотрено термическое отверждение | EA 9514 | Однокомпонентный эпоксид; для отверждения требуется нагрев |
Зазор до 3 мм у EA 3425 не означает, что максимально толстый шов будет самым прочным. Возможность заполнить неровность и оптимальная конструкция несущего соединения решают разные задачи. Для EA 9466 также нельзя автоматически переносить допустимый зазор другого клея.
Совместимость проверяют для точной марки металла и покрытия. Сталь, оцинкованная сталь и алюминий имеют разные поверхности. Для пары «металл и пластик» дополнительно выясняют вид полимера и его способность выдержать выбранную подготовку и нагрев.
Примерьте детали без клея. Уточните площадь контакта, зазор, положение при сборке и способ удержания. Подготовьте дозатор с подходящим передаточным отношением и смеситель для выбранного картриджа. Сборка должна завершиться до окончания рабочего времени смеси.
Зона склеивания должна быть чистой, сухой и свободной от жира. Ржавчина, непрочное покрытие и загрязнённый поверхностный слой снижают надёжность. При необходимости выполняют подходящую абразивную обработку, затем удаляют пыль и загрязнения. После подготовки не касайтесь зоны контакта пальцами.
Для обезжиривания подходящих поверхностей применяется LOCTITE SF 7063. Перед нанесением клея очиститель должен полностью испариться. Совместимость проверяют с покрытием и второй деталью. Праймер не добавляют автоматически: для этих эпоксидов подготовку выбирают под основание и подтверждают пробной склейкой.
Для EA 9466 соблюдают отношение 2:1 по объёму, для EA 3425 отношение 1:1. При работе из двойного картриджа проверяют выход обоих компонентов и используют подходящий статический смеситель. У EA 3425 первые 3-5 см выдавленного валика удаляют. Остатки неравномерно смешанного материала в шве недопустимы.
Распределите клей по зоне контакта и соедините детали без задержки. Количество должно обеспечивать заполнение стыка, а оснастка должна сохранять заданный слой. Чрезмерное сжатие, выдавливающее почти весь клей, ухудшает воспроизводимость процесса. EA 9514 является однокомпонентным составом и не требует смешивания с отдельным отвердителем.
Удерживайте соединение неподвижно до достаточной технологической прочности. Для двухкомпонентных клеёв учитывайте температуру деталей и окружающего воздуха. Для EA 9514 обеспечьте контролируемый прогрев самого клеевого шва. Рабочую нагрузку прикладывают после необходимой выдержки, а не сразу после исчезновения подвижности.
У эпоксидного клея различают рабочее время смеси, технологическую фиксацию и готовность к эксплуатации. Рабочее время показывает, сколько остаётся на нанесение и сборку. Фиксация означает лишь набор небольшой прочности, достаточной для определённой операции.
| Состав | Показатель | Условие и ограничение |
|---|---|---|
| EA 9466 | Около 180 минут до фиксации | На стали после абразивно-струйной обработки; эксплуатационные нагрузки требуют дальнейшей выдержки |
| EA 3425 | Около 4 часов до фиксации при 22 °C | Рабочее время смеси 55-105 минут при 25 °C для массы 200 г; это другой показатель |
| EA 9514 | Типичный режим: 60 минут при 120 °C | Температура должна быть достигнута в клеевом шве; время прогрева детали учитывается дополнительно |
В приведённых значениях фиксации используется порог прочности на сдвиг 0,1 Н/мм². Он не равен полной прочности соединения. Для EA 9466 предусмотрена выдержка не менее 24 часов перед эксплуатационными нагрузками; пригодность фактического узла подтверждают с учётом условий. Для EA 3425 соединению дают набрать необходимую прочность до нагружения.
У EA 9514 температура на дисплее печи не подтверждает температуру внутри массивной сборки. Режим проверяют на реальных деталях и оборудовании. Нагрев не подходит для любой сборки: покрытия и соседние элементы должны переносить выбранный цикл.
Если стык не прошёл испытание, увеличение количества клея редко объясняет и устраняет причину. Для следующей пробы фиксируют подготовку, зазор и режим сборки, затем сравнивают результат при изменении одного параметра.
Для описанных процессов доступны следующие фасовки. Мы уточним состав и упаковку под вашу оснастку и условия работы.
Для сборки, где требуется время на совмещение деталей и равномерное распределение клея.

Для соединений с неровностями и вертикальных зон, где нужно удержать пасту в месте нанесения.

Для производственного процесса с контролируемым нагревом клеевого соединения.
В технической речи оба названия используются для составов, передающих нагрузку в клеевом соединении. Само название не определяет химическую основу, режим отверждения или допустимую нагрузку конкретного узла.
Да, клеевое соединение применяется в подходящих конструкциях. Возможность замены сварки определяется геометрией, нагрузкой, температурой и испытаниями. Клей не является автоматической заменой любого сварного шва.
Если нужно время на позиционирование, рассматривают EA 9466. Для удержания пасты на вертикали и заполнения зазоров до 3 мм рассматривают EA 3425. Выбор подтверждают для точных материалов и условий работы.
Универсального обязательного праймера для всех эпоксидных соединений нет. Приоритет имеют подготовка основания и подтверждённая совместимость. Добавлять праймер для цианоакрилатов или активатор для анаэробных составов в такой процесс без обоснования нельзя.
Для этого состава требуется термическое отверждение. Его выбирают при наличии оборудования и возможности контролировать температуру клеевого шва. Для сборки без такого нагрева рассматривают другую технологию.
У нас в ЛокЭксперт. Выберите состав по карточкам выше или отправьте описание соединения. Мы поможем подобрать клей, фасовку и порядок сборки.
Пришлите материалы и покрытия обеих деталей, размеры стыка, зазор, нагрузку и температуру эксплуатации. Укажите доступное время сборки и возможность нагрева.
Мы подберём состав LOCTITE для вашей сборки и поможем уточнить подготовку, нанесение и выдержку.
